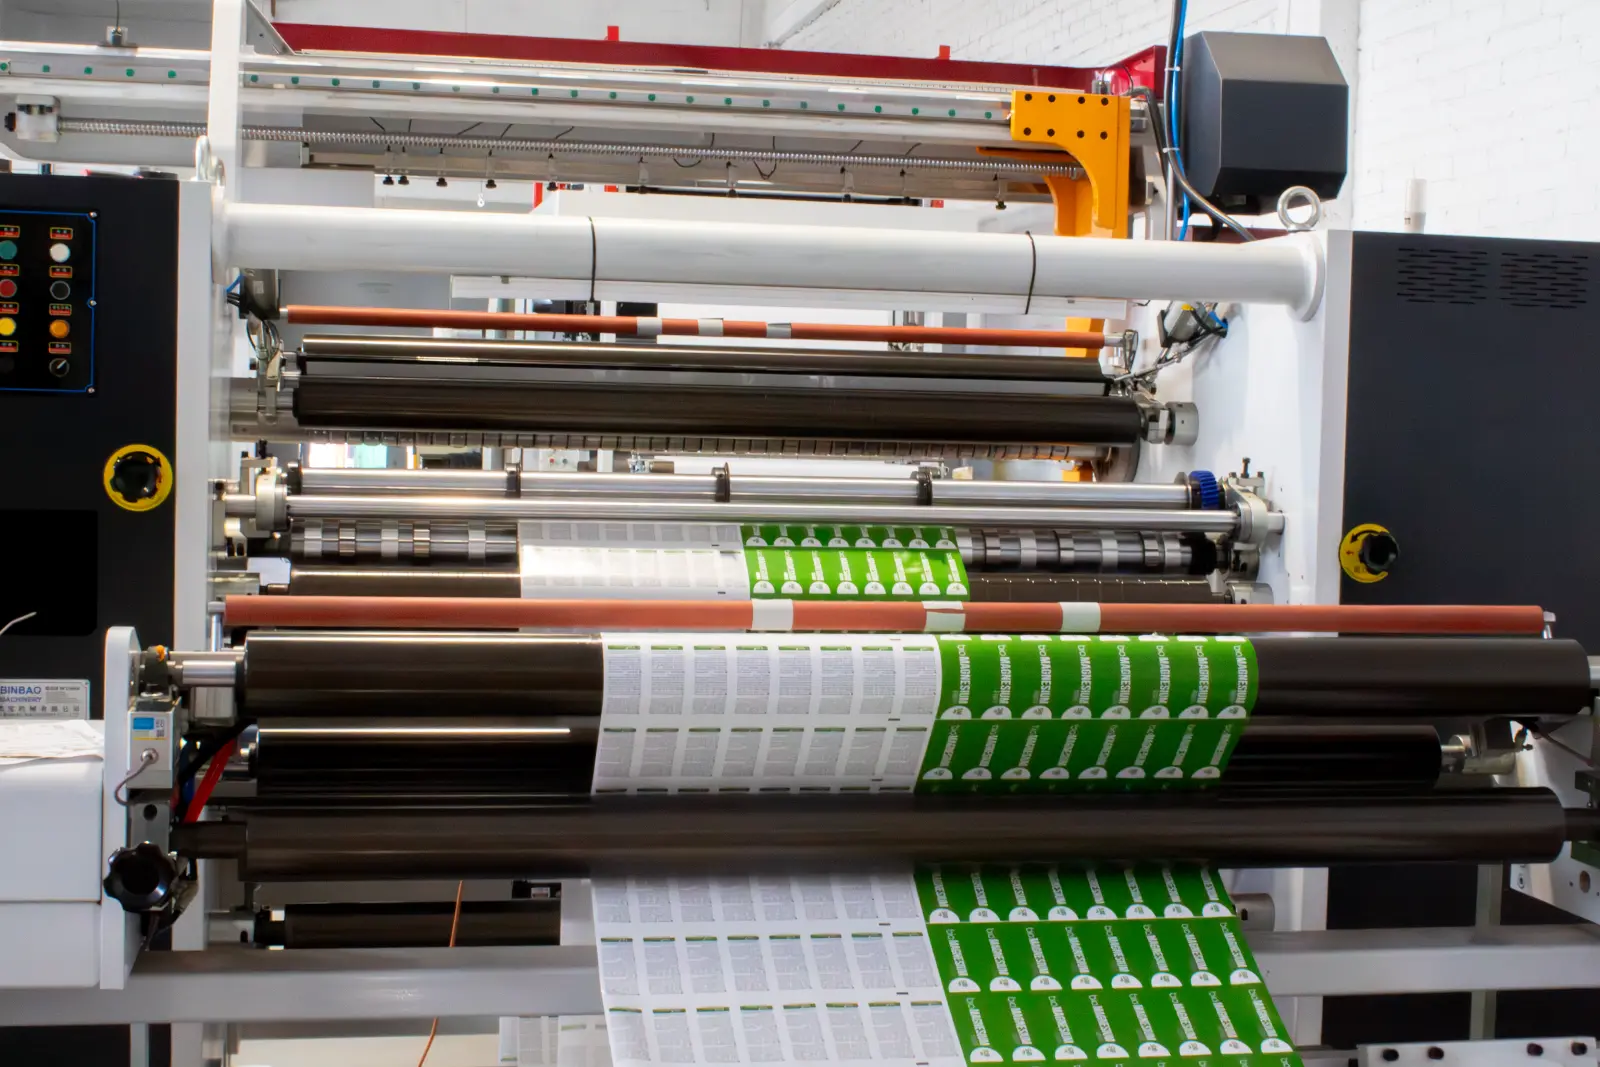
Ein Haftetikett wirkt simpel: ein bedruckter Aufkleber auf einer Rolle. Auf einer Etikettiermaschine, die einige hundert Produkte pro Minute verarbeitet, ist es jedoch ein kleines Stück Ingenieurskunst. Obermaterial, Klebstoff, Trägermaterial, Stanzung und die Art, wie die Rolle gewickelt ist, müssen zum Produkt und zur Maschine passen – sonst steht die Linie.
Dieser Leitfaden zeigt, wie Haftetiketten hergestellt werden, wie Sie Materialien und Klebstoffe auswählen und welche Rollenangaben Ihre Druckerei braucht. Dazu gibt es einen Rechner, der ermittelt, wie viele Etiketten auf eine Rolle passen.
Jedes Haftetikett ist ein Sandwich aus vier Schichten, das von Materialherstellern wie Avery Dennison und Arconvert als ein Verbund geliefert wird:
Die Druckerei stellt den Verbund nicht selbst her; sie bedruckt, veredelt, stanzt und wickelt ihn. Deshalb ist es wichtig, eine Druckerei zu wählen, die mit Materialien führender Hersteller arbeitet: Gleichmäßige Bahnspannung und ein konstantes Klebeverhalten auf der Rolle kommen aus dem Verbund.
| Material | Ideal für | Zu beachten |
|---|---|---|
| Ungestrichenes oder strukturiertes Papier | Wein, Manufaktur-Lebensmittel, hochwertige natürliche Optik | Nimmt Feuchtigkeit auf; ohne nassfeste Qualität nicht für feuchte oder gekühlte Produkte |
| Gestrichenes (halbglänzendes) Papier | Die meisten Lebensmittel-, Logistik- und Standardetiketten | Gute Druckqualität zu den niedrigsten Kosten; FSC®-Papier auf Anfrage |
| PP-Folie (weiß, transparent oder metallisiert) | Kosmetik, Getränke, Haushaltschemie, Quetschflaschen | Wasser- und ölbeständig; transparente Folie sorgt für den „No-Label-Look“ |
| PE-Folie | Weiche Quetschtuben und -flaschen | Gibt beim Zusammendrücken mit dem Behälter nach und knittert daher nicht |
| Synthetisches, feuchtigkeitsbeständiges Obermaterial | Eiscremebehälter, gekühlte und tiefgekühlte Produkte, Außeneinsatz | Bleibt bei Nässe intakt; oft kombiniert mit einem Tiefkühlklebstoff |
| Thermoetiketten (Thermodirekt oder Thermotransfer) | Logistik, Wiegen, variable Daten, die vor Ort gedruckt werden | Werden meist blanko oder vorgedruckt geliefert und dann auf Ihrem eigenen Drucker bedruckt |
„Permanent“ ist keine Spezifikation. Der Klebstoff muss zur Oberfläche, zur Temperatur beim Etikettieren und zu den Bedingungen passen, denen das Etikett danach ausgesetzt ist.
| Klebstoff | Wann er eingesetzt wird |
|---|---|
| Standard-permanent (Acrylat) | Saubere, glatte Oberflächen aus Glas, Papier und Hartkunststoff bei Raumtemperatur |
| Hotmelt (kautschukbasiert) | Raue oder schwierige Oberflächen: Wellpappe, Schrumpffolie, Paletten; hohe Anfangshaftung |
| Tiefkühlklebstoff | Bei Kälte aufgebracht oder tiefgekühlt gelagert; Standardklebstoffe verlieren bei niedrigen Temperaturen ihre Haftung |
| Ultra-aggressiv für LSE | Kunststoffe mit niedriger Oberflächenenergie wie PE- und PP-Behälter, auf denen gewöhnliche Klebstoffe sich ablösen |
| Ablösbar | Etiketten, die sich rückstandsfrei entfernen lassen müssen, etwa auf dünnen Folienverpackungen oder Mehrwegartikeln |
| Abwaschbar | Mehrwegglas und einige PET-Recyclingströme, in denen sich Etiketten beim Waschen lösen müssen |
Zwei Praxistipps: Nennen Sie uns die Etikettiertemperatur ebenso wie die Lagertemperatur, denn ein Etikett, das auf eine kalte, beschlagene Flasche aufgebracht wird, braucht einen anderen Klebstoff als eines, das warm aufgebracht und dann tiefgekühlt wird. Und wenn möglich, schicken Sie uns einige leere Behälter: Ein Test auf der echten Oberfläche geht schneller als jedes Datenblatt.
Die meisten Probleme an der Etikettierlinie haben nichts mit dem Druck zu tun. Sie entstehen durch eine Rolle, die nicht zur Maschine passt. Diese Angaben sollten Sie vor der Produktion abstimmen:
| Angabe | Bedeutung | Übliche Werte |
|---|---|---|
| Kerndurchmesser | Der Innendurchmesser des Wickelkerns aus Pappe | 76 mm für automatische Spender; 40 oder 25 mm für Tischdrucker |
| Maximaler Außendurchmesser | Die größte Rolle, die Ihre Maschine aufnehmen kann | Bei industriellen Etikettierern oft 300–400 mm |
| Etiketten pro Rolle | Alternative zum Durchmesser; weniger Rollenwechsel bedeuten weniger Stillstand | Ergibt sich aus Durchmesser und Etikettenlänge |
| Abstand zwischen Etiketten | Der Abstand auf dem Trägermaterial zwischen zwei Etiketten, den der Sensor der Maschine erkennt | Meist 2–4 mm |
| Wickelrichtung | Welche Kante des Etiketts zuerst von der Rolle kommt und ob die Etiketten außen oder innen liegen | Siehe unten |
| Klebestellen | Verbindungsstellen im Trägermaterial, an denen die Rolle repariert wurde; manche Linien akzeptieren keine | Höchstzahl pro Rolle vereinbaren |
Ein Etikettierer erwartet die Etiketten in einer bestimmten Ausrichtung. Ist die Rolle falsch gewickelt, werden die Etiketten kopfüber oder seitlich aufgebracht, und die gesamte Lieferung muss umgewickelt werden. Die Branche beschreibt das mit acht Standardpositionen: vier mit außen liegenden und vier mit innen liegenden Etiketten, jeweils mit der oberen, unteren, rechten oder linken Etikettenkante zuerst von der Rolle.
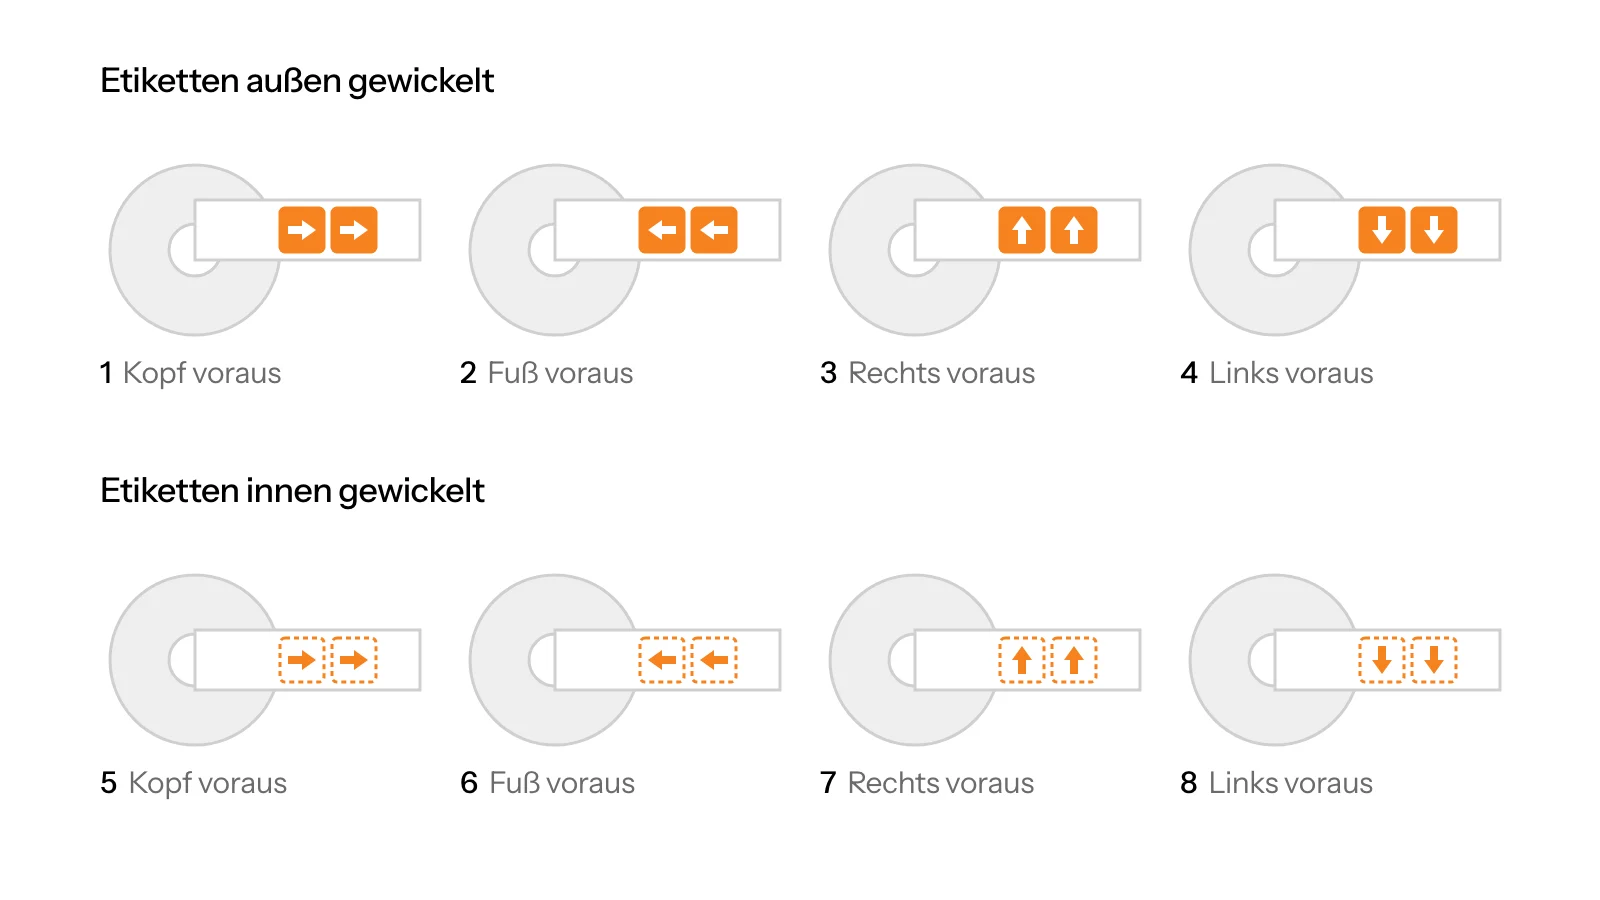
Am sichersten bestellen Sie, indem Sie sich eine Rolle ansehen, die auf Ihrer Maschine bereits gut läuft, oder sie auf dem Etikettierer fotografieren, und das Foto mit Ihrer Bestellung schicken.
Geben Sie Kern, maximalen Rollendurchmesser, Etikettenlänge in Laufrichtung und Abstand ein. Der Rechner ermittelt die Materiallänge, die auf die Rolle passt, und die Anzahl der Etiketten pro Rolle. Die Materialdicke schließt das Trägermaterial ein; rund 140 µm sind typisch für Papieretiketten auf Glassine-Träger.
Etiketten pro Rolle
–– m Material pro Rolle – für Ihre Bestellung benötigen Sie also – Rollen.
Ein Schätzwert: Echte Rollen weichen je nach Wickelspannung und Material leicht ab. Die genaue Stückzahl pro Rolle bestätigen wir mit Ihrer Bestellung.
Faustregel
Wenn die Etiketten auf einer automatischen Linie laufen, senden Sie uns Ihre Maschinendaten und ein Foto einer Rolle, die bereits funktioniert. Das dauert zwei Minuten und verhindert die meisten Probleme bei der Erstlieferung.
Wir drucken individuelle Haftetiketten in Vilnius im HD-Flexodruck auf Materialien von Avery Dennison und Arconvert, angestanzt mit präzisen rotativen Werkzeugen und auf bis zu ± 0,1 mm genau geschnitten, mit Kaltfolie, Prägung und Siebdruck inline. Für Lager und Versand liefern wir außerdem Blanko-Thermo- und Laseretiketten. Wenn Sie für Ihre Auflagenhöhe zwischen Flexo- und Digitaldruck wählen, hilft Ihnen dieser Vergleich bei der Entscheidung.
Senden Sie uns Ihr aktuelles Etikett oder die Angaben aus der Checkliste oben, und wir melden uns mit einer Empfehlung für Material und Klebstoff, einer Rollenspezifikation und einem Preis.
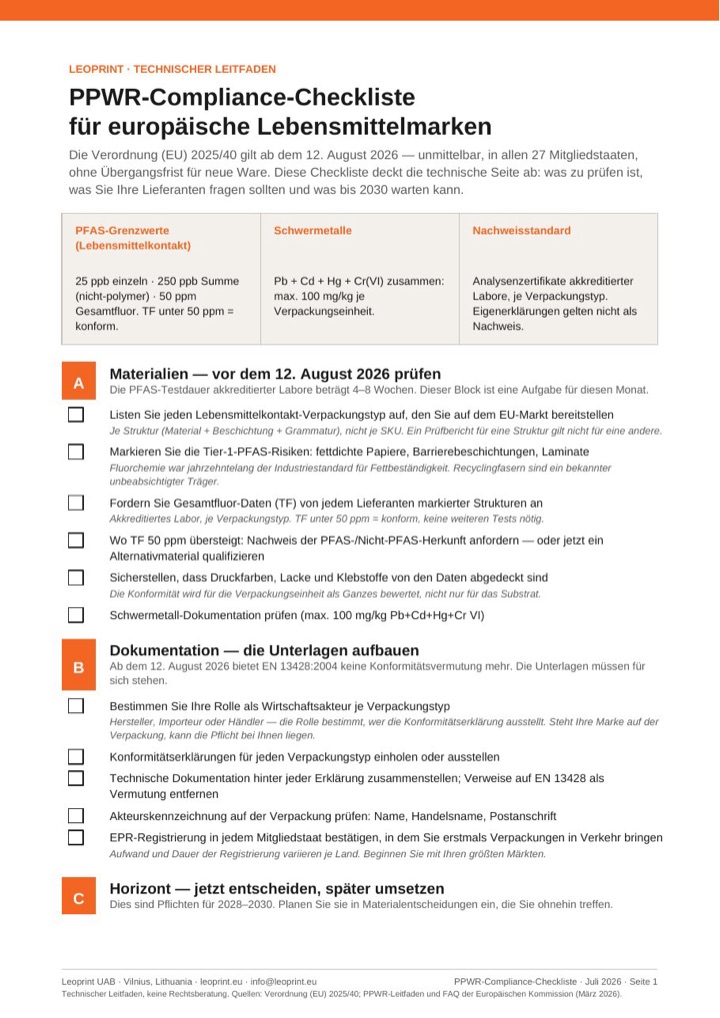
Eine zweiseitige Checkliste, um Lebensmittelverpackungen für die EU-PPWR vorzubereiten: PFAS-Grenzwerte, Konformitätserklärungen, EPR und was bis 2030 warten kann.
Senden Sie uns Ihr aktuelles Etikett oder Ihre Maschinendaten. Wir melden uns mit Material, Klebstoff, Rollenspezifikation und Preis.
Die meisten Papierverpackungen und Etiketten werden im Flexodruck hergestellt. Wie die Maschine arbeitet, wo sie glänzt und wo sie Sorgfalt braucht und wie Sie Druckdaten vorbereiten, damit Ihr erster Auftrag direkt in die Druckformherstellung geht.
Mit Barrierepapier kommen Teebeutel-Umhüllungen, Zuckersticks und Flowpacks von Kunststoffverbunden los. Die entscheidenden Eigenschaften, wie sie gemessen werden, welche Beschichtungen es gibt und wie Sie das richtige Papier spezifizieren.
PAP 22 steht überall auf Papiertüten, Flowpacks und Teebeutel-Umhüllungen, wird aber selten erklärt. Was der Code bedeutet, wann ein beschichtetes Papier noch als Papier gilt und was der Code nicht belegt.

Ersatz von Kunststoff durch recycelbares Barrierepapier, entwickelt für fehlerfreien Lauf auf schnellen Maschinen ohne Verlust der Premium-Haptik.
Eine recycelbare Papieralternative (PAP 22), die der Mechanik alter Kunststofffolien entspricht – null Geschwindigkeitsverlust, keine teuren Maschinenumbauten.
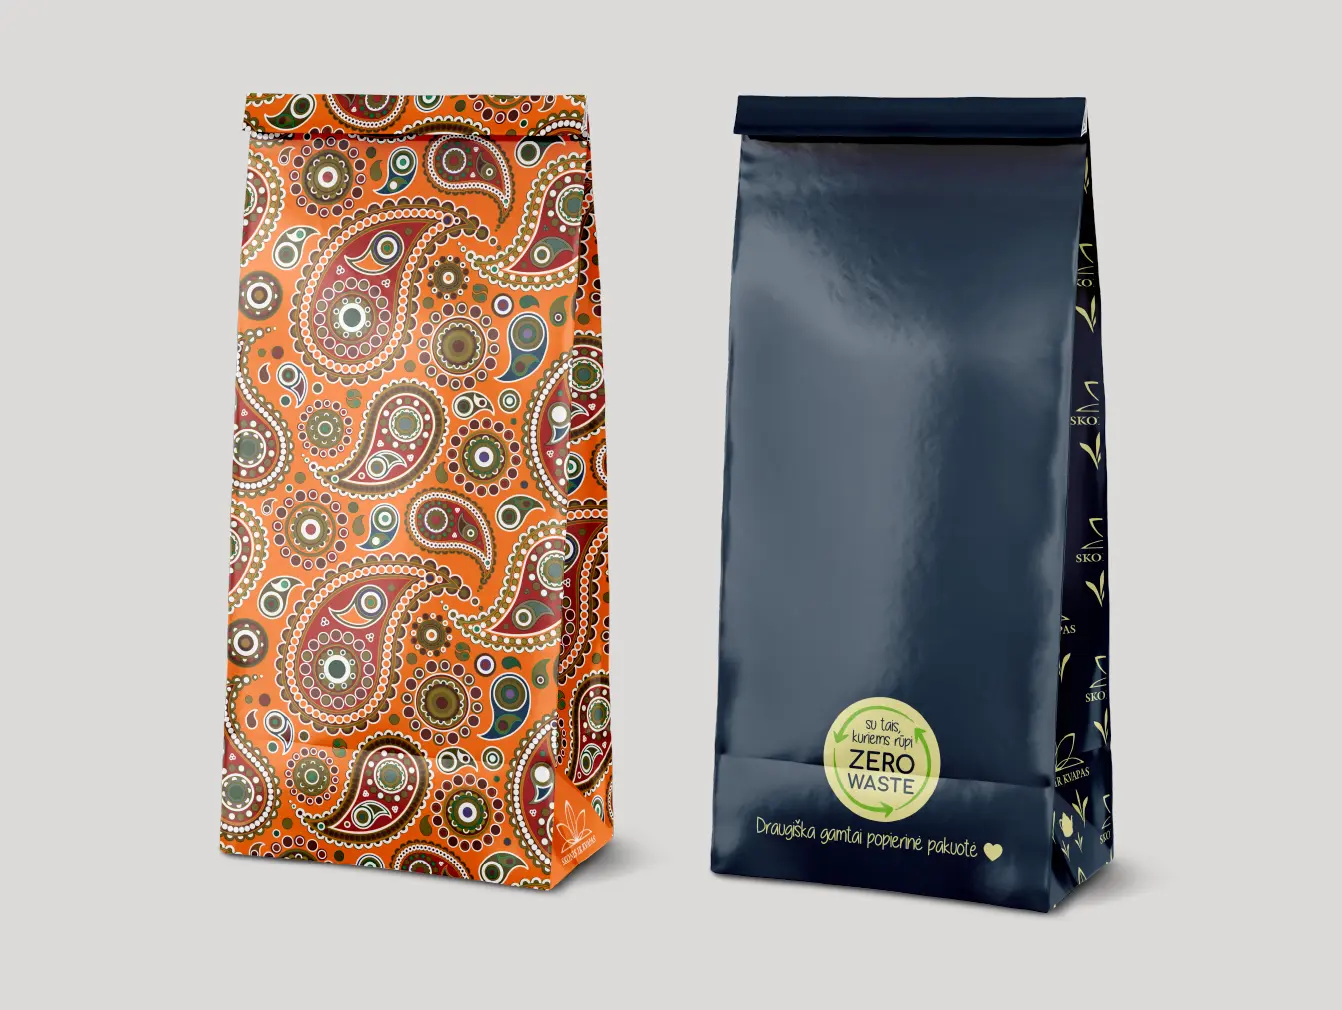
Der Beweis, dass Monomaterialien premium aussehen können. Wir entwickelten eine Schutzbarriere, die die Haltbarkeit sichert und komplexen Flexodruck ermöglicht.
Ersatz von Kunststoff durch recycelbares Barrierepapier, entwickelt für fehlerfreien Lauf auf schnellen Maschinen ohne Verlust der Premium-Haptik.
Eine recycelbare Papieralternative (PAP 22), die der Mechanik alter Kunststofffolien entspricht – null Geschwindigkeitsverlust, keine teuren Maschinenumbauten.
Der Beweis, dass Monomaterialien premium aussehen können. Wir entwickelten eine Schutzbarriere, die die Haltbarkeit sichert und komplexen Flexodruck ermöglicht.
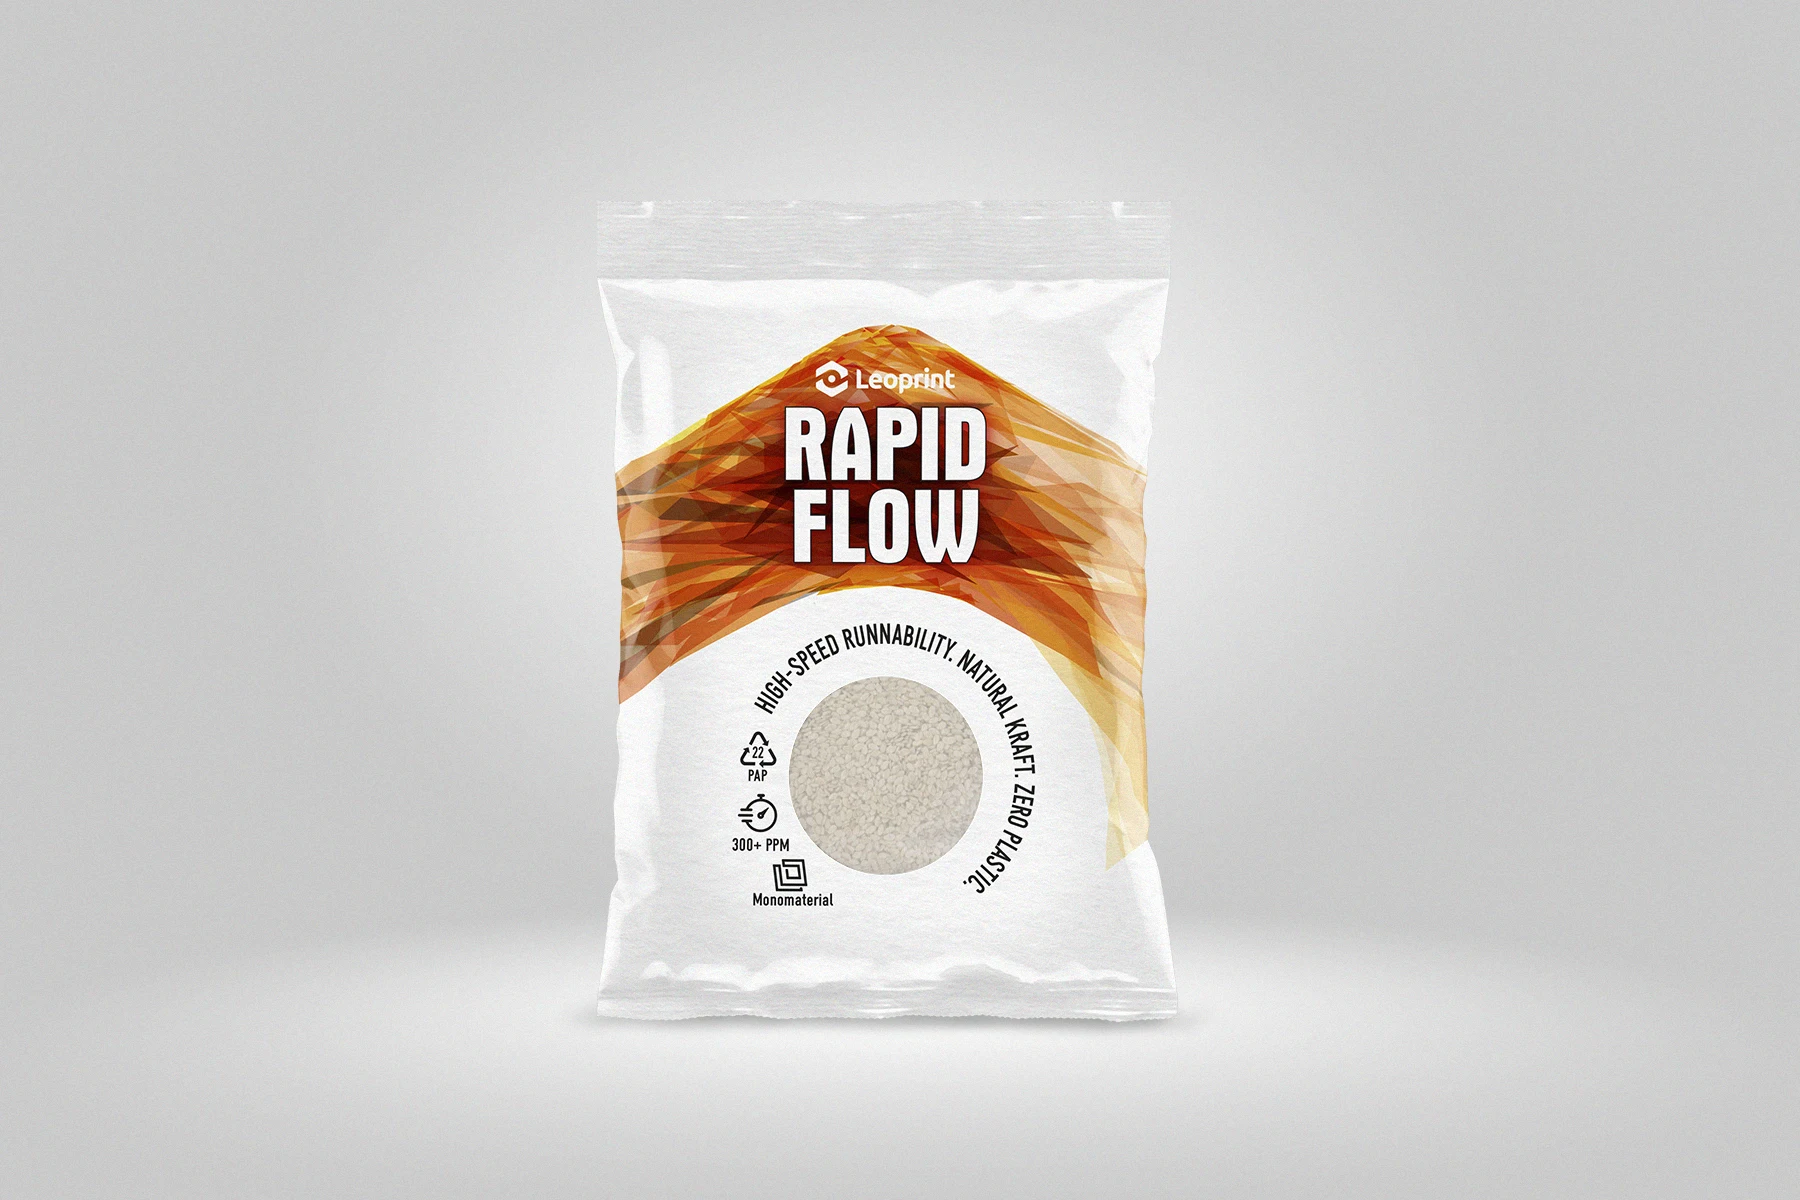
Wir haben ein PAP 22 Kraftpapier-Flow-Pack mit kristallklarem Sichtfenster entwickelt – ein direkter Drop-in-Ersatz für BOPP/PE-Folien, validiert bei 300+ PPM mit null Maschinenmodifikationen.

Drucken ist keine Magie, es ist Physik. Wir kontrollieren die Variablen, damit Sie es nicht müssen.