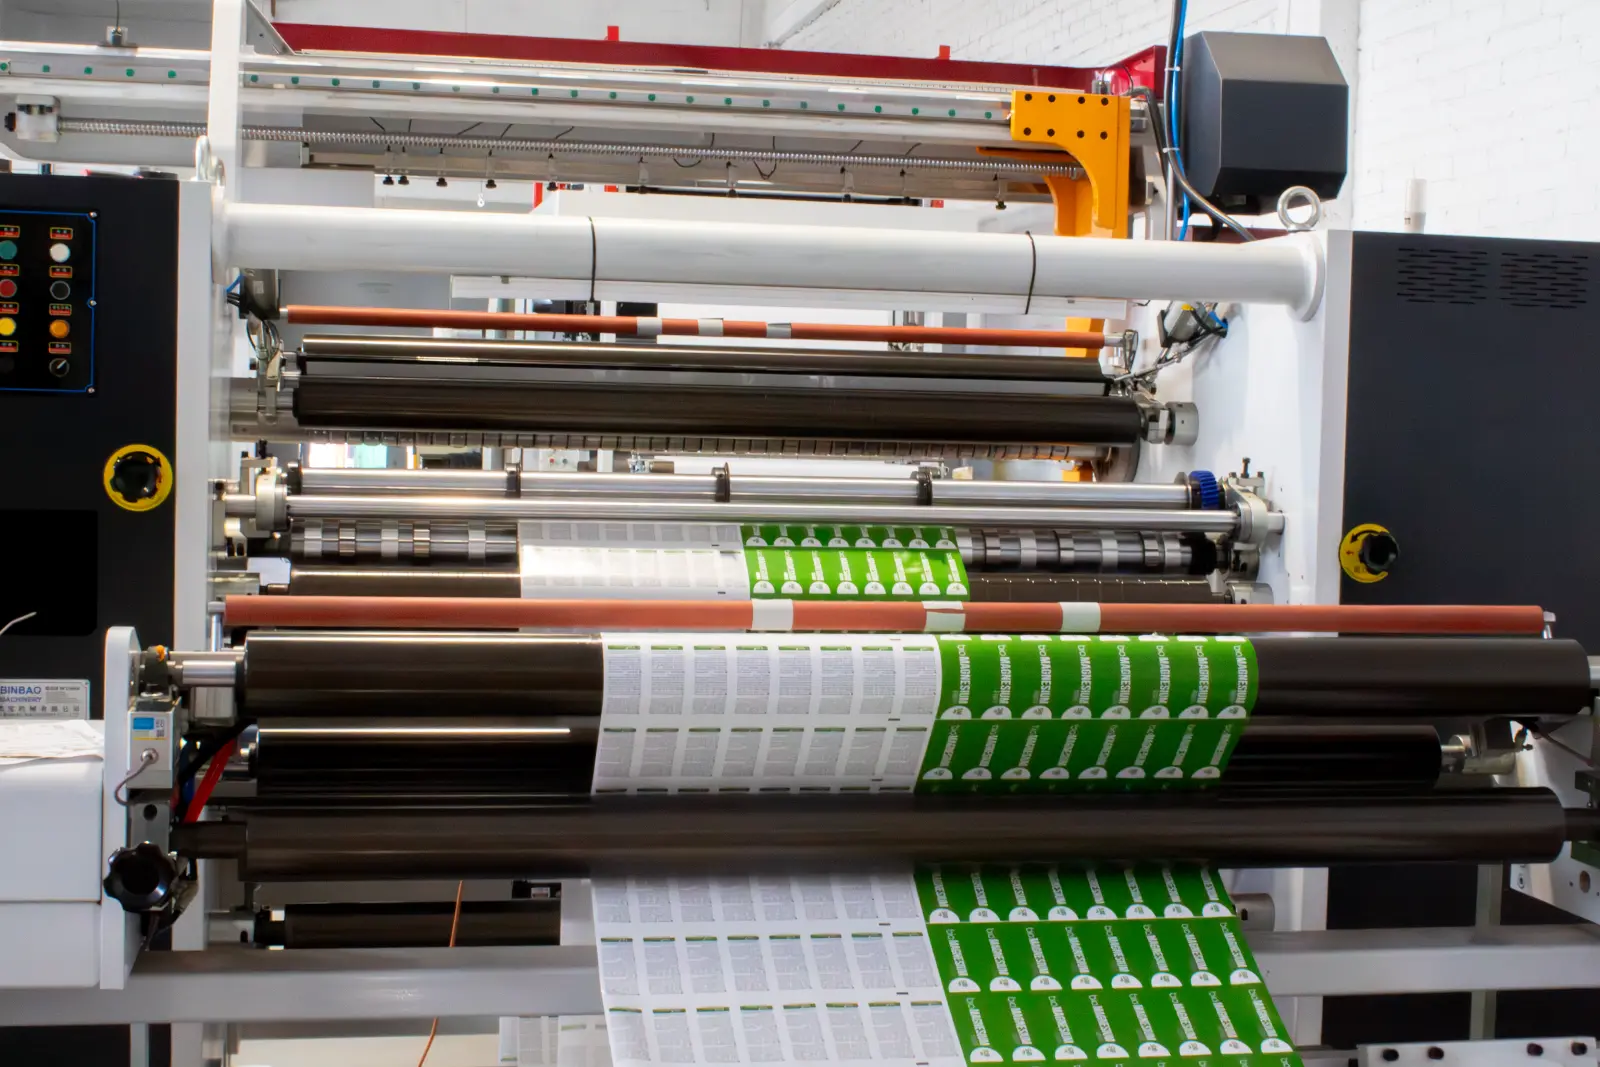
Die meisten Papierverpackungen, Etiketten und flexiblen Verpackungen im Supermarktregal sind im Flexodruck entstanden. Er ist schnell, bedruckt fast alles, was von der Rolle kommt, und sobald ein Auftrag eingerichtet ist, sieht der tausendste Meter genauso aus wie der erste.
Dieser Leitfaden erklärt, wie eine Flexodruckmaschine arbeitet, was sie gut druckt und wo sie an Grenzen stößt und wie Sie Ihre Druckdaten vorbereiten, damit schon der erste Auflagendruck sitzt. Wenn Sie aus Kostensicht zwischen Flexo- und Digitaldruck abwägen, finden Sie die Wirtschaftlichkeitsrechnung in unserem Vergleich Flexodruck vs. Digitaldruck.
Flexodruck ist ein Hochdruckverfahren, vergleichbar mit einem sehr präzisen Stempel. Das Druckbild liegt erhaben auf einer flexiblen Fotopolymer-Druckform, die um einen Zylinder gespannt ist. Jede Farbe hat ein eigenes Druckwerk, und jedes Druckwerk funktioniert gleich:
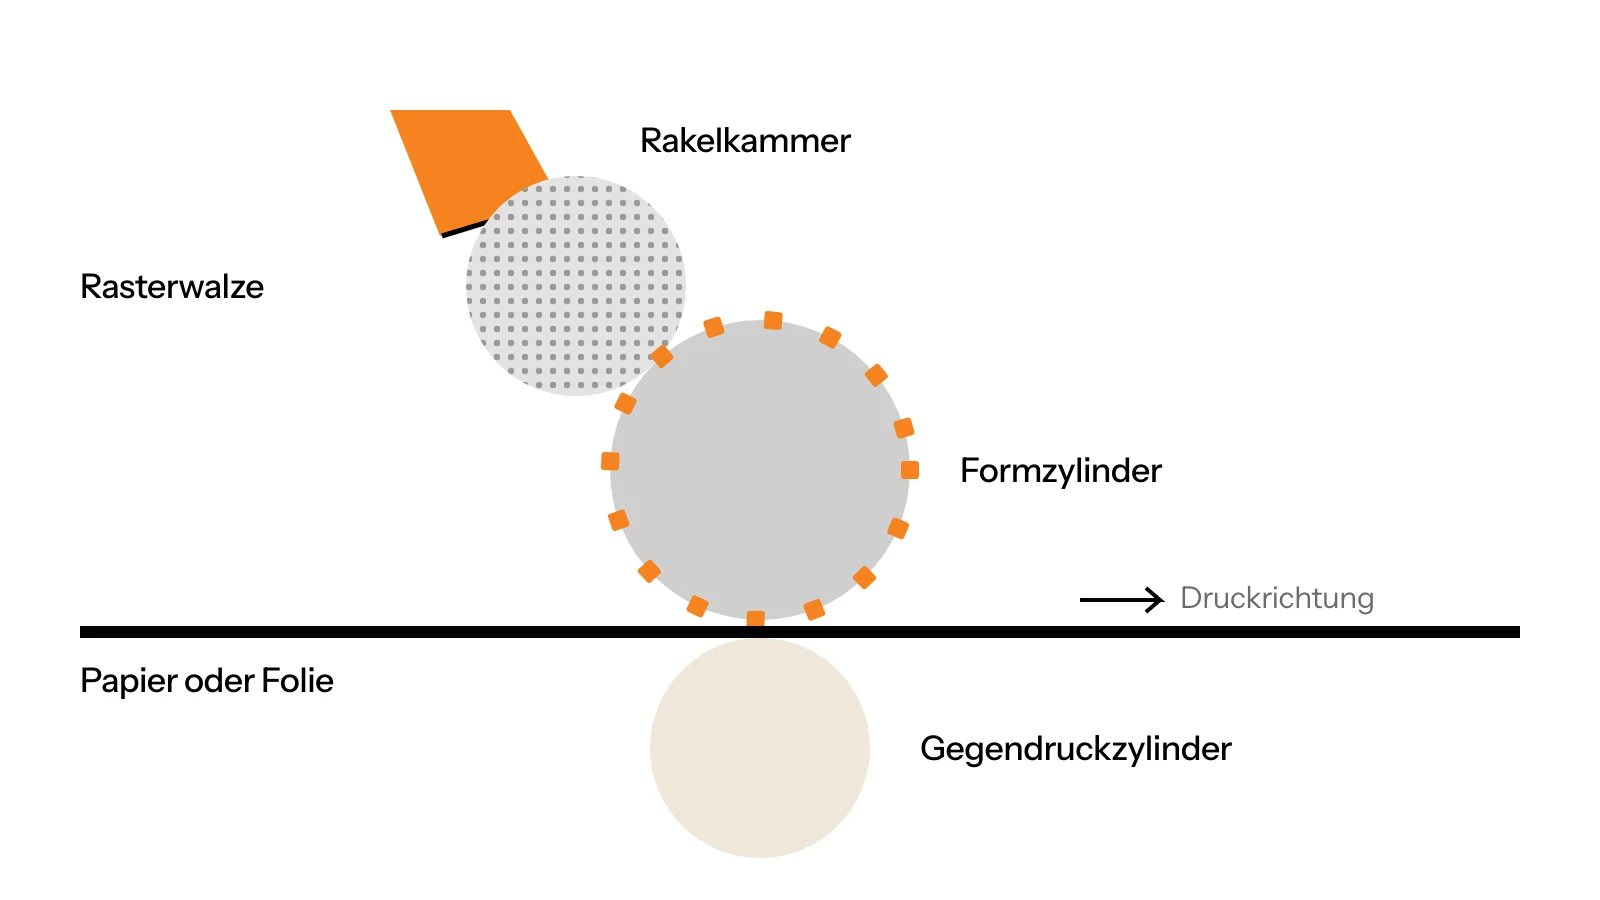
Weil die Farbmenge durch Rasterwalze und Druckform festgelegt ist und nicht durch Software, bleibt eine nach Rezeptur angemischte Farbe vom ersten bis zum letzten Kilometer identisch. Das ist der Hauptgrund, warum Marken mit strengen Farbvorgaben bei hohen Auflagen auf Flexodruck setzen.
| Stark bei | Sorgfalt nötig bei |
|---|---|
| Vollflächigen Markenfarben und Sonderfarben, nach Rezeptur abgestimmt | Verläufen, die auf null auslaufen: Die hellsten Punkte können abreißen, daher enden Verläufe meist bei einigen Prozent |
| Hohen Auflagen bei hoher Geschwindigkeit mit gleichbleibenden Ergebnissen | Sehr feiner Negativschrift (weiße Schrift aus einer Vollfläche), die zulaufen kann |
| Papier, Kraftpapier, Barrierepapieren, Folien, Etikettenmaterial und Aluminiumverbunden | Fotografischen Details auf rauem oder ungestrichenem Kraftpapier, wo die Oberfläche die Schärfe begrenzt |
| Drucken, Lackieren und Weiterverarbeiten in einem Durchgang | Sehr kleinen Auflagen, bei denen sich die Kosten für Druckformen nicht amortisieren |
Moderner HD-Flexodruck mit lasergravierten Druckformen hat den Qualitätsabstand zu Tief- und Offsetdruck weitgehend geschlossen. Die oben genannten Grenzen sind physikalisch bedingt, nicht durch die Maschine: Sie sind der Grund, warum eine gute Druckvorstufe so wichtig ist.
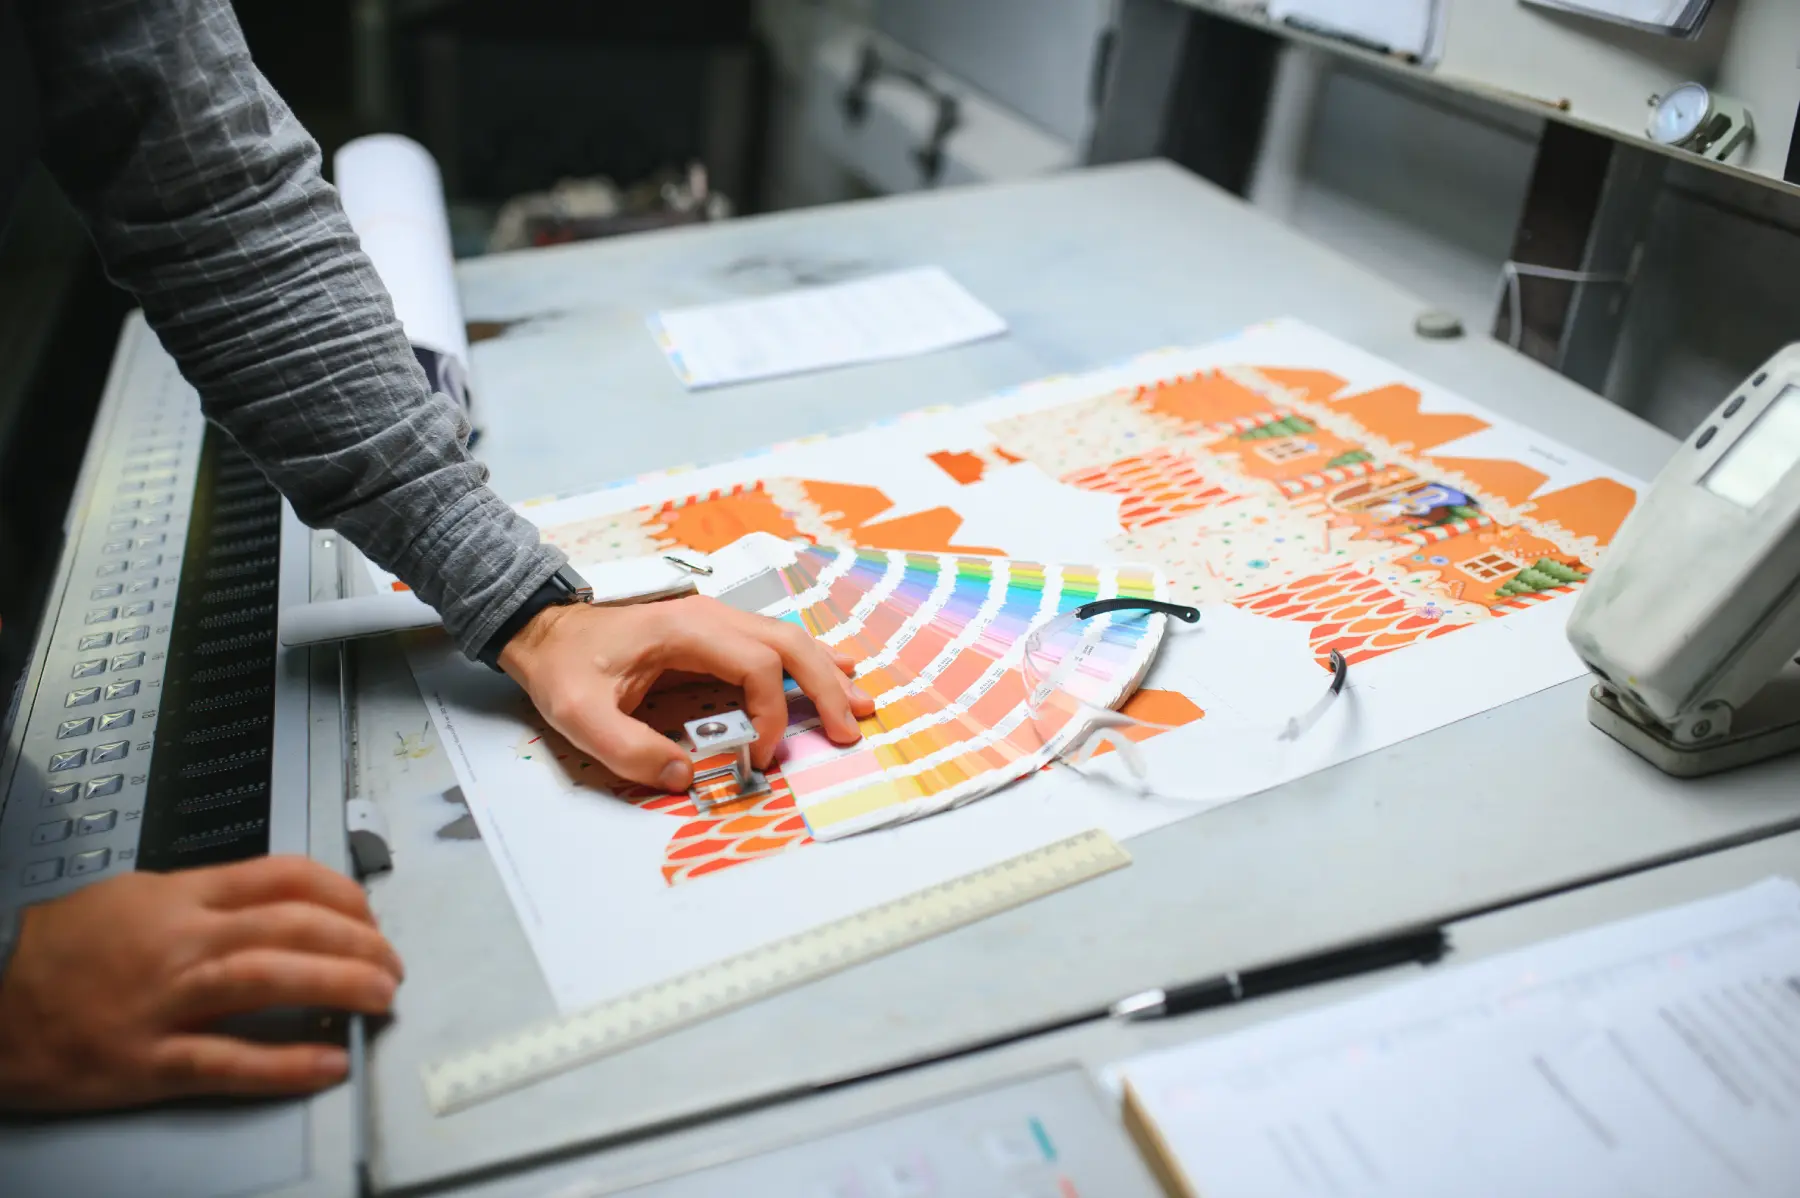
Flexodruckfarben sind lasierend, der Bedruckstoff scheint also durch. Dasselbe Orange sieht auf weißem Papier und auf braunem Kraftpapier wie zwei verschiedene Farben aus. Auf Kraftpapier verlieren helle Farben an Kraft, Blau- und Grüntöne werden dunkler.
Wenn Ihre Markenfarbe auf Kraftpapier funktionieren muss, planen Sie das ein: Fordern Sie einen Andruck auf dem tatsächlichen Material an, erwägen Sie für wichtige Elemente einen weißen Vordruck oder definieren Sie eine eigene Kraftpapier-Variante der Farbe. Eine Pantone-Referenz zu treffen ist auf weißem Papier realistisch; auf Kraftpapier sollten Sie mit Ihrer Druckerei einen Zielwert vereinbaren, statt eine exakte Übereinstimmung zu erwarten.
Die meisten Verzögerungen beim ersten Flexoauftrag entstehen durch die Druckdaten, nicht durch den Druck. Wenn Ihre Dateien diese Punkte erfüllen, geht Ihr Auftrag direkt in die Druckformherstellung.
| Punkt | Was Sie senden | Warum es wichtig ist |
|---|---|---|
| Dateiformat | Druckfertiges PDF mit Text und Strichgrafik als Vektoren | Gerasterte Texte und Logos verlieren bei der Druckformherstellung an Schärfe |
| Schriften | Eingebettet oder in Pfade umgewandelt | Verhindert Schriftersetzung in der Druckvorstufe |
| Farben | Sonderfarben genau so benannt, wie sie gedruckt werden sollen; keine ungenutzten Farbfelder | Jede Sonderfarbe bedeutet eine eigene Druckform und ein eigenes Druckwerk |
| Stanzkontur | Unsere Stanzkontur, auf eigener Ebene, auf Überdrucken gestellt | Hält Schneid- und Rilllinien aus dem Druck heraus |
| Beschnitt | Hintergrund über die Schnittlinie hinaus verlängert, meist 2–3 mm | Verhindert weiße Ränder nach dem Schneiden |
| Kleine Schrift | Positivschrift ab etwa 6 pt, Negativschrift größer und fetter | Feine Schrift kann abreißen oder zulaufen |
| Barcodes | Vektor-Barcodes, Balken nach Möglichkeit in Druckrichtung, dunkel auf hell | Die Druckrichtung beeinflusst, wie stark die Balkenbreiten zunehmen |
| Bilder | Mindestens 300 ppi in Endgröße, in CMYK oder nach Absprache | Geringe Auflösung wird im Druck sichtbar |
Das sind gute Richtwerte; die genauen Mindestwerte hängen von Druckform, Rasterwalze und Material ab, und unsere Druckvorstufe prüft jede Datei, bevor die Druckformen hergestellt werden.
Die gravierte Walze, die die Farbe dosiert. Das Schöpfvolumen, gemessen in cm³/m², legt fest, wie viel Farbe auf die Druckform gelangt: mehr für kräftige Vollflächen, weniger für feine Details.
Wie viele Linien von Rasterpunkten pro Zoll gedruckt werden. Höhere Rasterweiten ergeben feinere Details, erfordern aber glattere Materialien und feinere Rasterwalzen.
Gedruckte Punkte fallen etwas größer aus als auf der Druckform. Die Druckvorstufe gleicht das mit Kennlinien aus, damit die Tonwerte wie vorgesehen gedruckt werden.
Eine kleine Überlappung zwischen aneinandergrenzenden Farben, damit selbst winzige Passerschwankungen keine weißen Blitzer hinterlassen.
Der Umfang des Formzylinders. Er bestimmt, wie lang ein Druckbild sein kann, bevor es sich auf der Bahn wiederholt.
Wie genau jede Farbe auf den anderen sitzt und wie genau der Druck zur Stanzung passt.
Flexodruck lohnt sich bei mittleren bis großen Mengen, wenn die Markenfarbe über Auflagen und Märkte hinweg identisch sein muss und wenn das Material eine Funktion hat: Barrierepapier, Heißsiegelpapier, Etiketten oder Folien, die in einem Durchlauf bedruckt und weiterverarbeitet werden. Bei sehr kleinen Auflagen und häufigen Designwechseln kann Digitaldruck sinnvoller sein; dieser Vergleich zeigt, wo die Gewinnschwelle liegt.
Wir drucken mit wasserbasierten Farben auf Maschinen mit 250 bis 1.400 mm Bahnbreite, für Flowpack-Papier, Haftetiketten, Banderolen und Einschlagpapiere. Senden Sie uns Ihre Druckdaten oder Ihre aktuelle Verpackung, und unsere Druckvorstufe sagt Ihnen, was gut druckbar ist und was Sie vor der Druckformherstellung anpassen sollten.
Eine zweiseitige Checkliste, um Lebensmittelverpackungen für die EU-PPWR vorzubereiten: PFAS-Grenzwerte, Konformitätserklärungen, EPR und was bis 2030 warten kann.
Unsere Druckvorstufe prüft jede Datei, bevor die Druckformen hergestellt werden, und sagt Ihnen, was gut druckbar ist und was Sie anpassen sollten.
Auf einer Etikettierlinie ist ein Haftetikett ein kleines Stück Ingenieurskunst. Wie Etiketten hergestellt werden, wie Sie Materialien und Klebstoffe auswählen und welche Rollenangaben Probleme bei der Erstlieferung verhindern.
Mit Barrierepapier kommen Teebeutel-Umhüllungen, Zuckersticks und Flowpacks von Kunststoffverbunden los. Die entscheidenden Eigenschaften, wie sie gemessen werden, welche Beschichtungen es gibt und wie Sie das richtige Papier spezifizieren.
PAP 22 steht überall auf Papiertüten, Flowpacks und Teebeutel-Umhüllungen, wird aber selten erklärt. Was der Code bedeutet, wann ein beschichtetes Papier noch als Papier gilt und was der Code nicht belegt.

Ersatz von Kunststoff durch recycelbares Barrierepapier, entwickelt für fehlerfreien Lauf auf schnellen Maschinen ohne Verlust der Premium-Haptik.
Eine recycelbare Papieralternative (PAP 22), die der Mechanik alter Kunststofffolien entspricht – null Geschwindigkeitsverlust, keine teuren Maschinenumbauten.
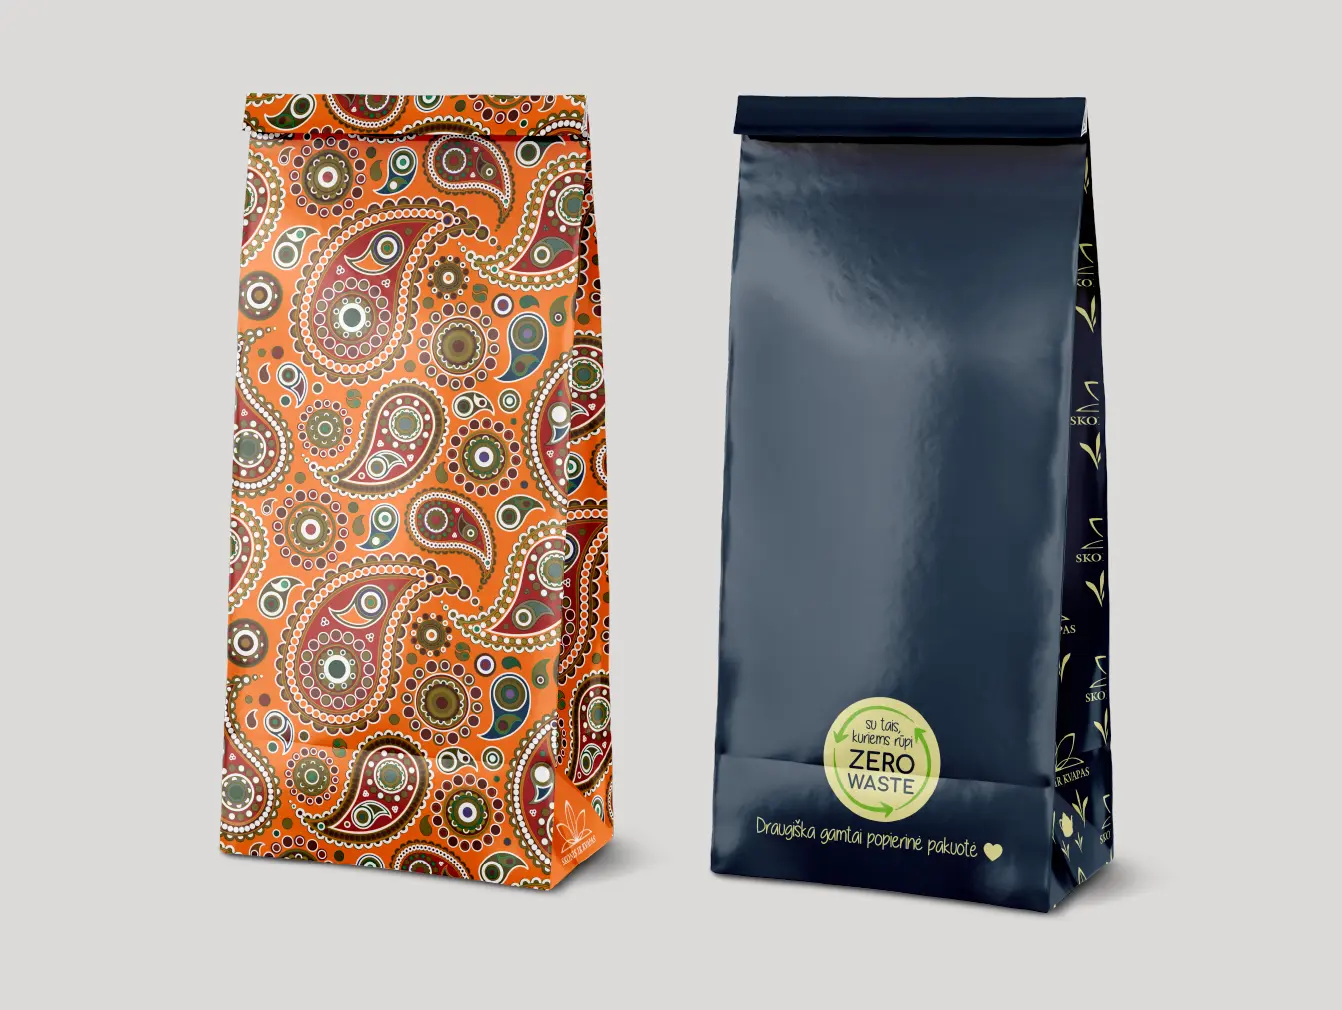
Der Beweis, dass Monomaterialien premium aussehen können. Wir entwickelten eine Schutzbarriere, die die Haltbarkeit sichert und komplexen Flexodruck ermöglicht.
Ersatz von Kunststoff durch recycelbares Barrierepapier, entwickelt für fehlerfreien Lauf auf schnellen Maschinen ohne Verlust der Premium-Haptik.
Eine recycelbare Papieralternative (PAP 22), die der Mechanik alter Kunststofffolien entspricht – null Geschwindigkeitsverlust, keine teuren Maschinenumbauten.
Der Beweis, dass Monomaterialien premium aussehen können. Wir entwickelten eine Schutzbarriere, die die Haltbarkeit sichert und komplexen Flexodruck ermöglicht.
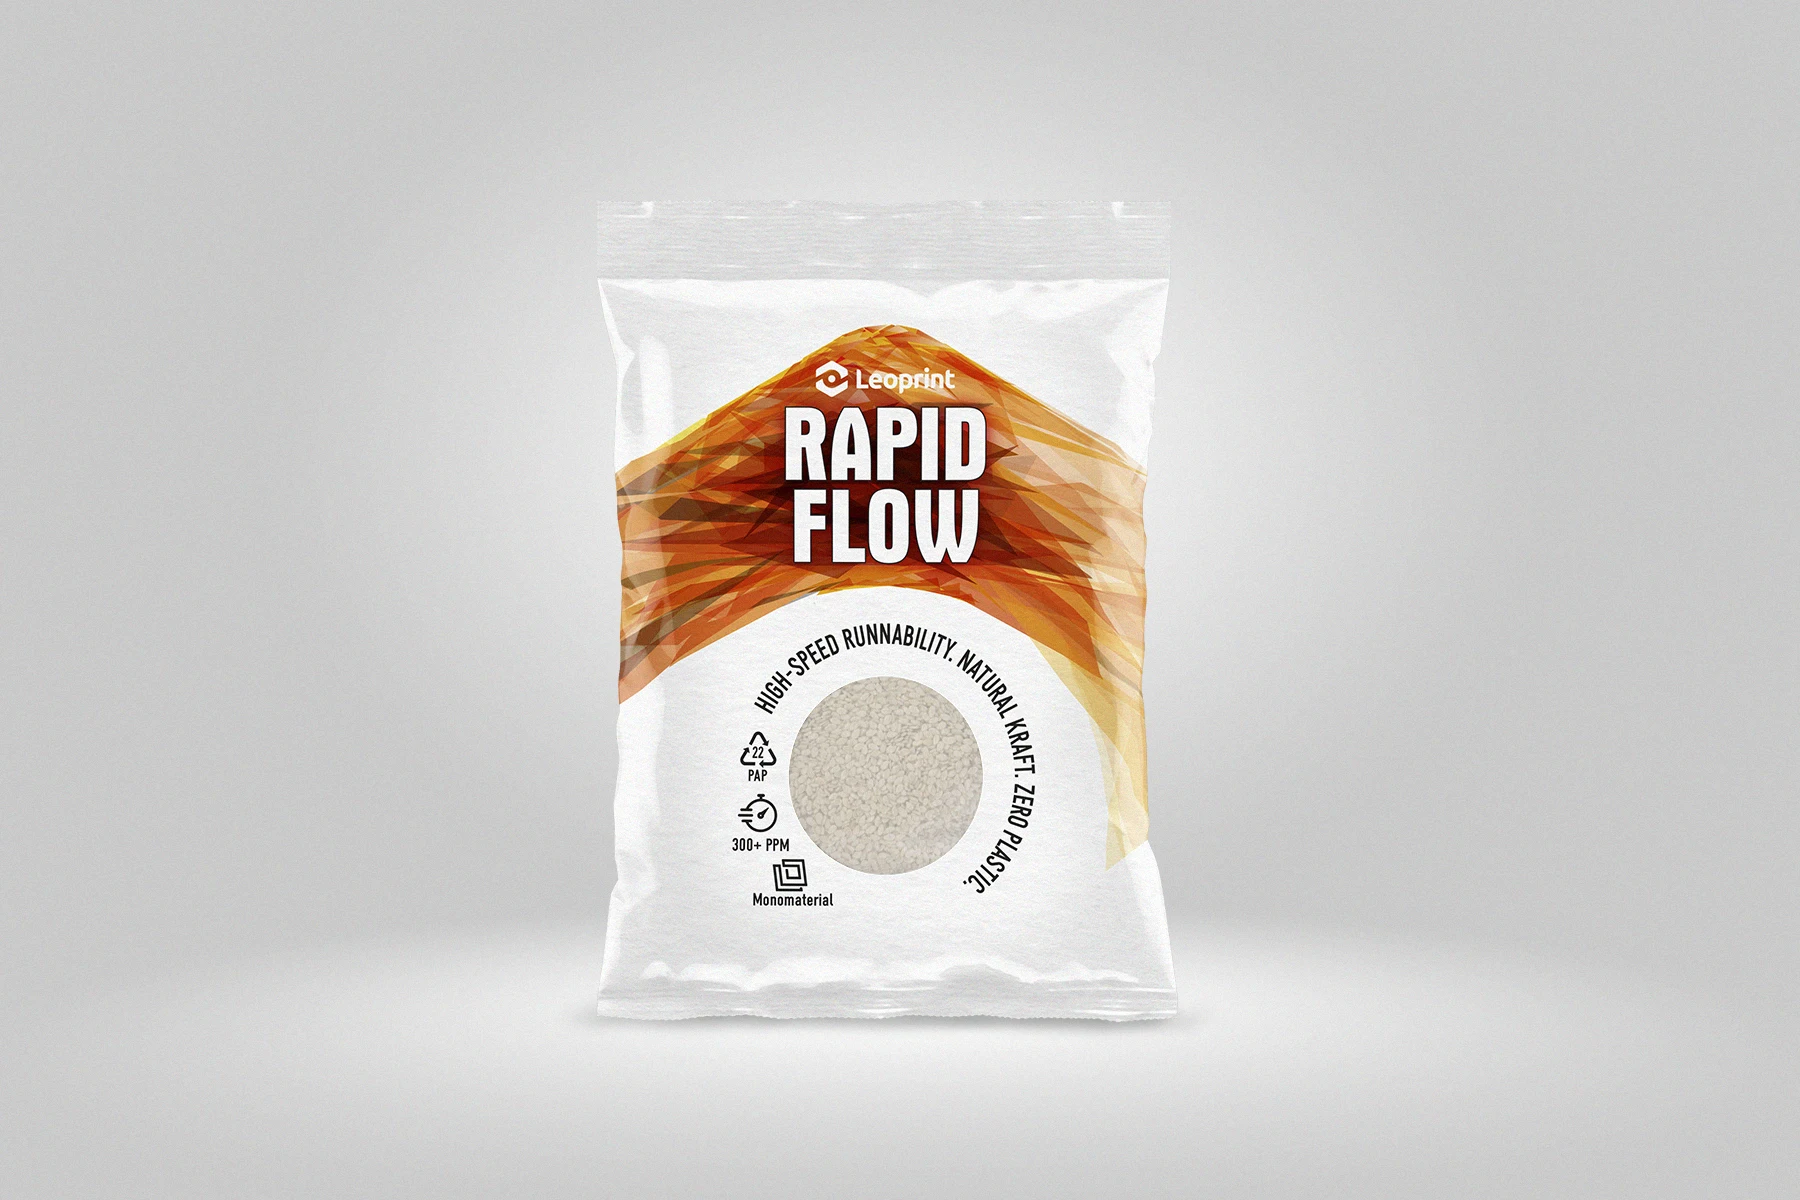
Wir haben ein PAP 22 Kraftpapier-Flow-Pack mit kristallklarem Sichtfenster entwickelt – ein direkter Drop-in-Ersatz für BOPP/PE-Folien, validiert bei 300+ PPM mit null Maschinenmodifikationen.

Drucken ist keine Magie, es ist Physik. Wir kontrollieren die Variablen, damit Sie es nicht müssen.