Większość opakowań papierowych, etykiet i opakowań giętkich, które widzisz w supermarkecie, powstała w technologii fleksograficznej. Druk fleksograficzny jest szybki, sprawdza się na niemal każdym materiale dostarczanym w rolach, a po przygotowaniu zlecenia tysięczny metr wygląda dokładnie tak samo jak pierwszy.
Z tego poradnika dowiesz się, jak działa maszyna fleksograficzna, w czym fleksografia jest mocna, a gdzie ma trudności, oraz jak przygotować projekt, aby pierwszy nakład wyszedł dokładnie tak, jak trzeba. Jeśli wybierasz między fleksografią a drukiem cyfrowym pod kątem kosztów, ekonomię obu technologii omawiamy w porównaniu fleksografii i druku cyfrowego.
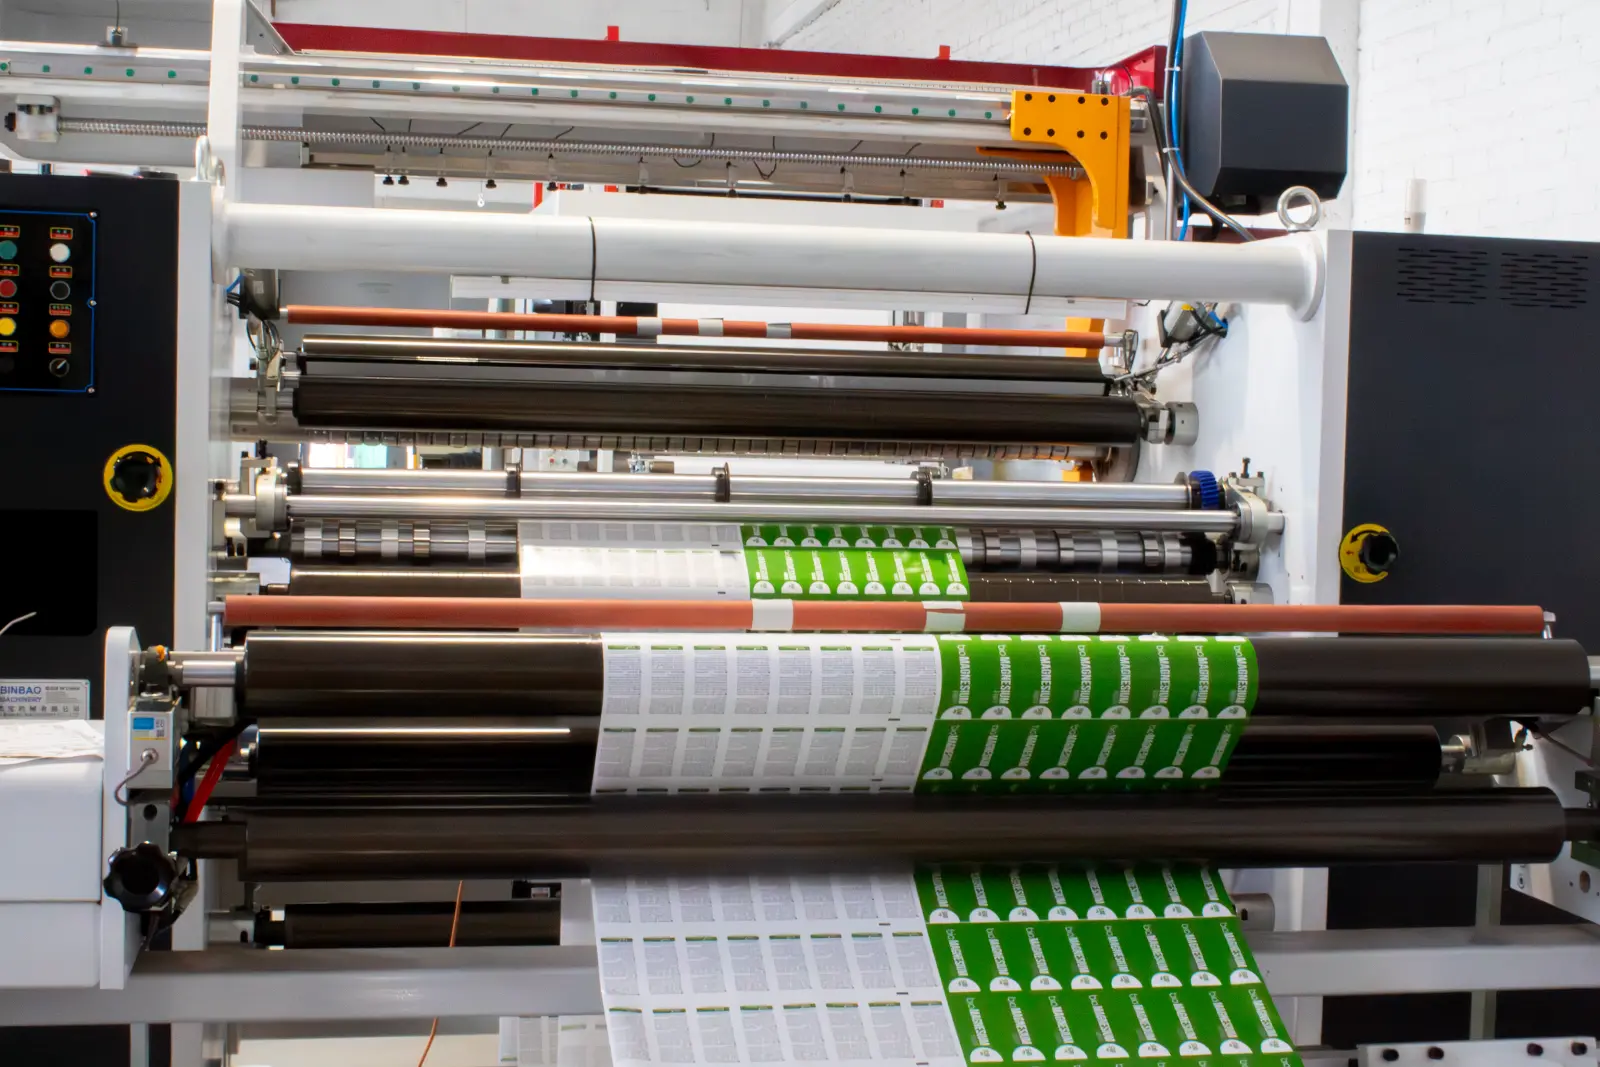
Fleksografia to technika druku wypukłego – coś jak bardzo precyzyjna pieczątka. Obraz jest wypukły na elastycznej fotopolimerowej formie drukowej nawiniętej na cylinder. Każdy kolor ma własny zespół drukujący, a każdy zespół działa tak samo:
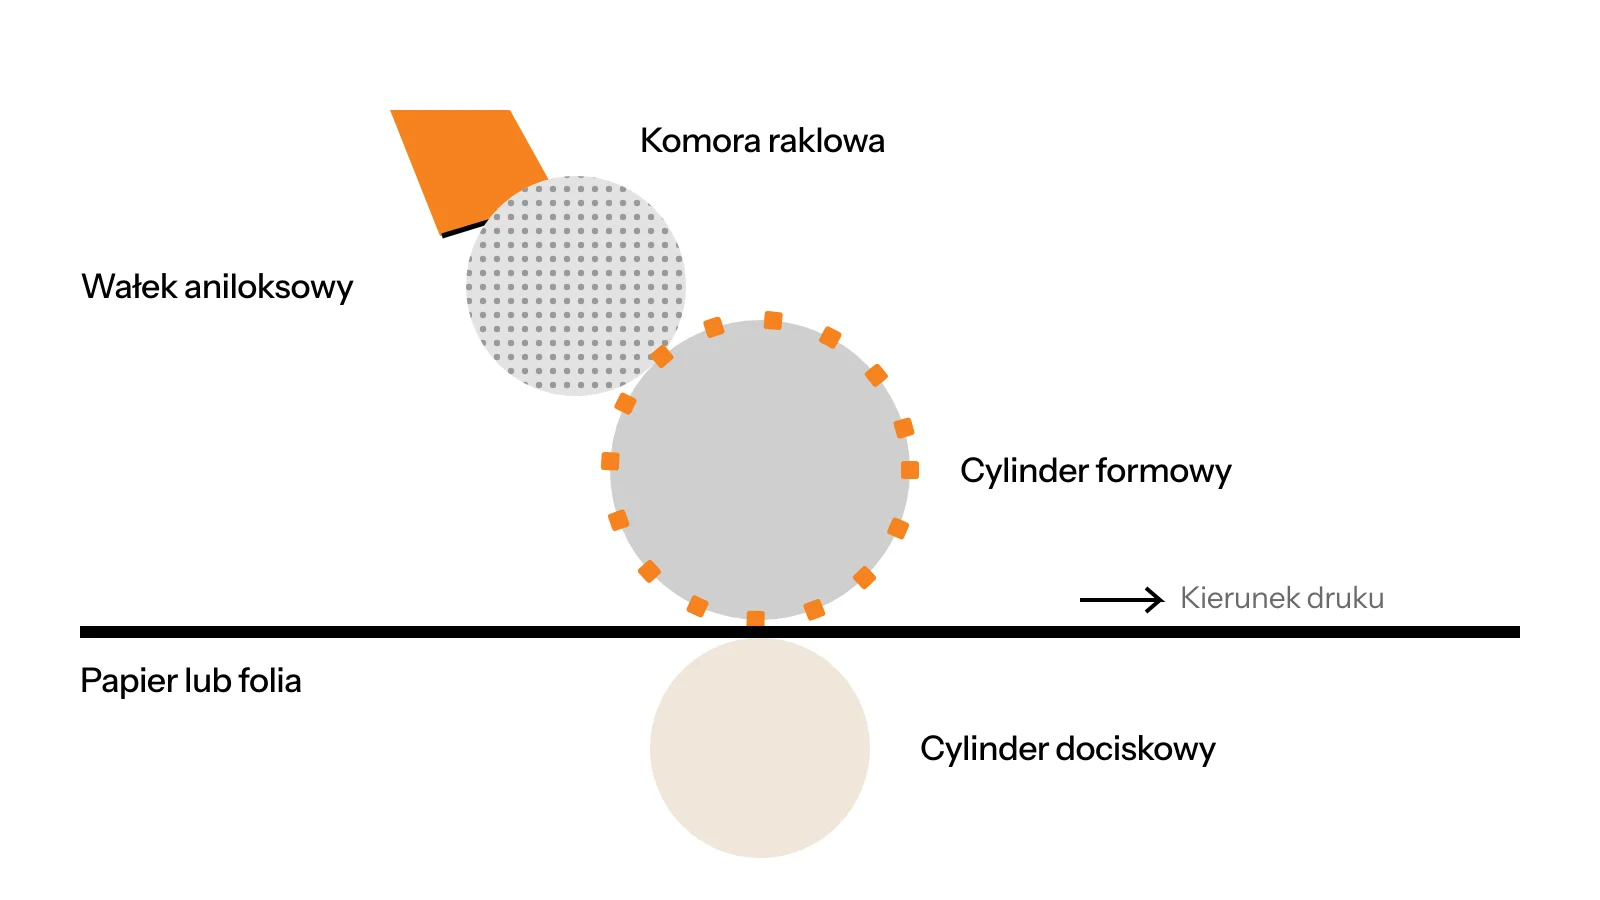
Ponieważ ilość farby wyznacza aniloks i forma drukowa, a nie oprogramowanie, kolor zmieszany według receptury pozostaje identyczny od pierwszego do ostatniego kilometra. To główny powód, dla którego marki o rygorystycznych standardach kolorystycznych wybierają fleksografię przy długich nakładach.
| Mocne strony | Wymaga uwagi |
|---|---|
| Jednolite kolory marki i kolory dodatkowe (spot), mieszane według receptury | Przejścia tonalne do zera: najjaśniejsze punkty mogą się rwać, dlatego przejścia kończą się zwykle na kilku procentach |
| Długie nakłady przy dużej prędkości i powtarzalnych wynikach | Bardzo drobny tekst w kontrze (biały tekst na aplach), który może się zalewać |
| Papier, kraft, papiery barierowe, folie, materiały etykietowe i laminaty z folią aluminiową | Fotograficzne detale na szorstkim lub niepowlekanym krafcie, gdzie powierzchnia ogranicza ostrość |
| Druk, lakierowanie i przetwórstwo w jednym przebiegu | Bardzo krótkie nakłady, przy których koszt form drukowych się nie zwraca |
Nowoczesna fleksografia HD z formami grawerowanymi laserowo w dużej mierze zniwelowała różnicę jakości w stosunku do rotograwiury i offsetu. Powyższe ograniczenia wynikają z fizyki, a nie z maszyny – i właśnie dlatego tak ważny jest dobry prepress.
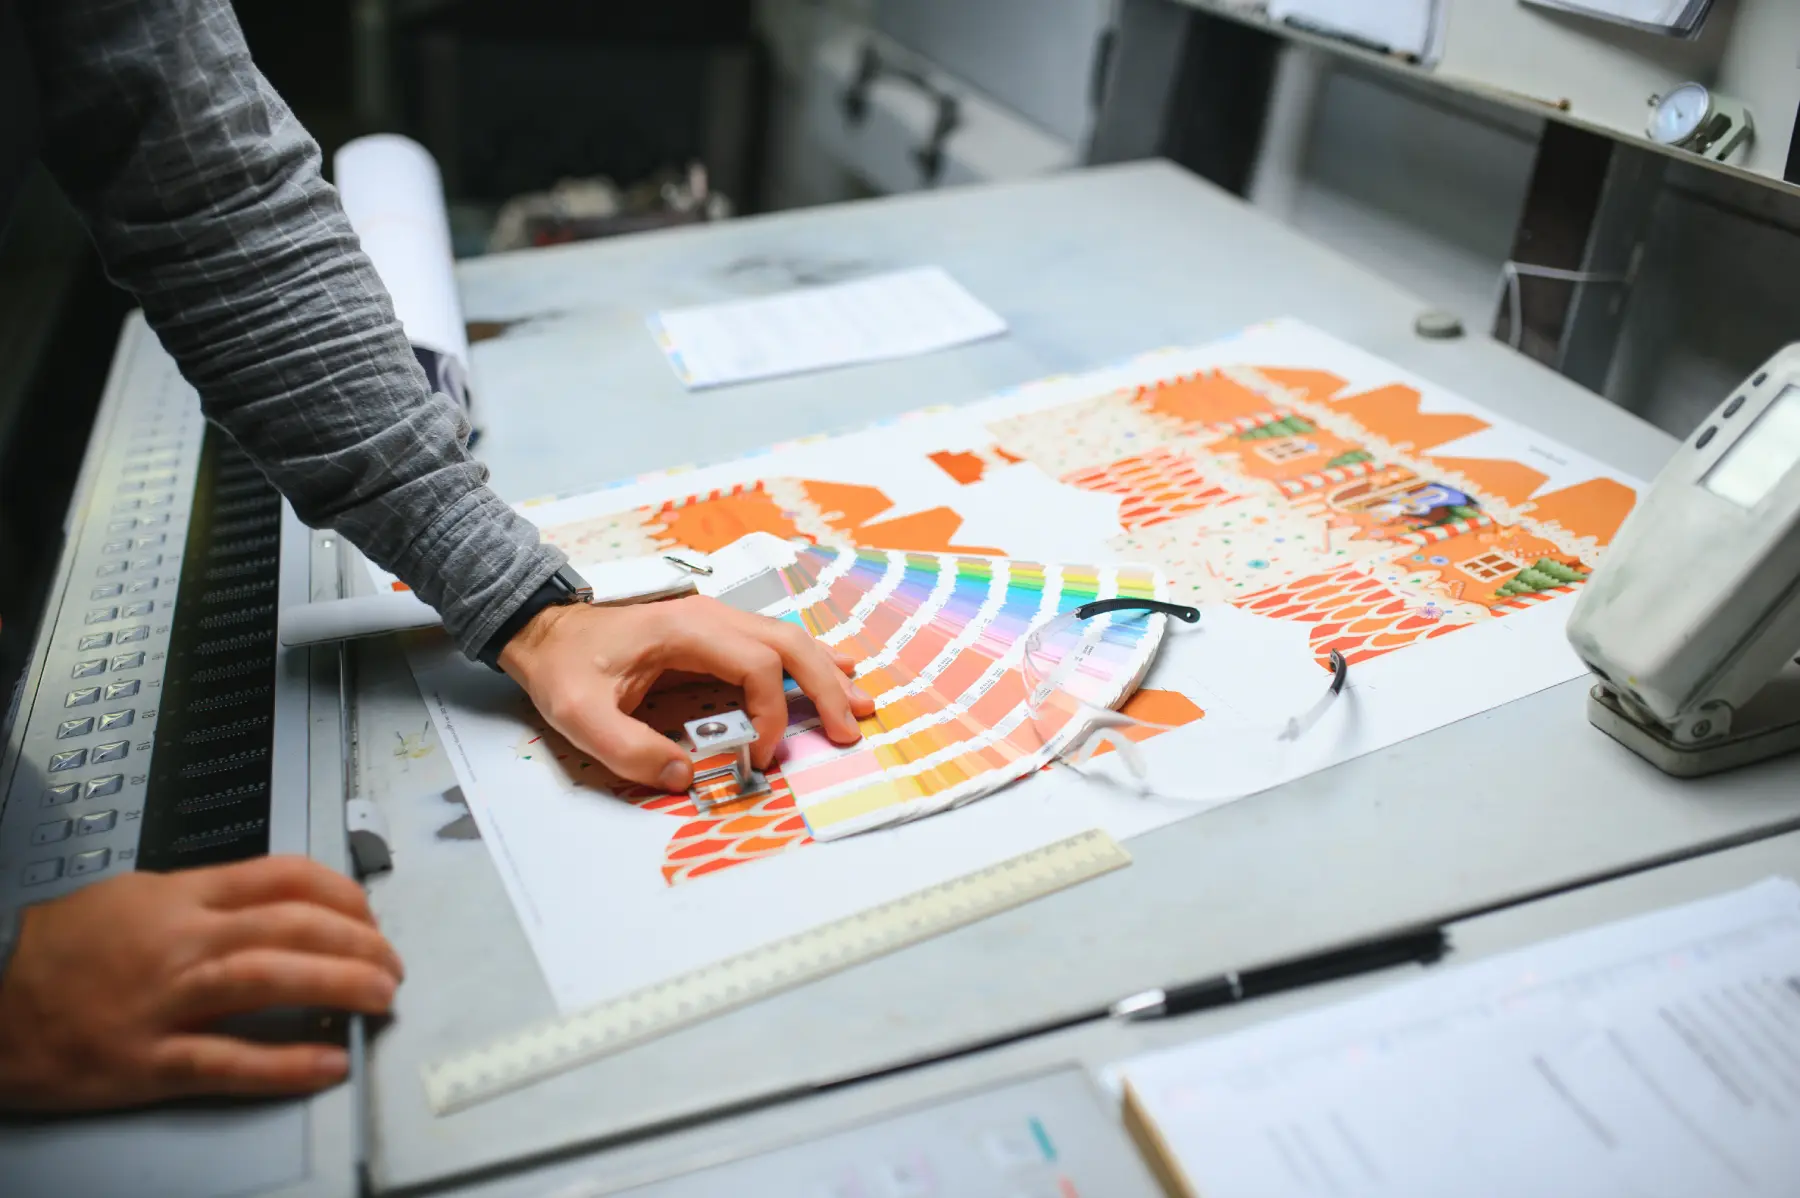
Farby fleksograficzne są transparentne, więc podłoże prześwituje przez nadruk. Ten sam pomarańczowy wydrukowany na białym papierze i na brązowym krafcie będzie wyglądał jak dwa różne kolory. Na krafcie jasne kolory tracą intensywność, a niebieskie i zielone ciemnieją.
Jeśli kolor Twojej marki musi sprawdzać się na krafcie, zaplanuj to z wyprzedzeniem: poproś o proof drukowy na docelowym materiale, rozważ biały poddruk pod kluczowymi elementami albo zdefiniuj osobną wersję koloru dla kraftu. Dopasowanie do wzorca Pantone jest realne na białym papierze; na krafcie lepiej uzgodnić z drukarnią kolor docelowy, niż oczekiwać idealnej zgodności.
Większość opóźnień przy pierwszym zleceniu fleksograficznym wynika z projektu, a nie z samego druku. Prześlij pliki spełniające poniższe wymagania, a zlecenie trafi prosto do wykonania form drukowych.
| Element | Co przesłać | Dlaczego to ważne |
|---|---|---|
| Format pliku | PDF gotowy do druku z wektorowym tekstem i grafiką kreskową | Rastrowy tekst i logotypy tracą ostrość przy wykonywaniu form drukowych |
| Fonty | Osadzone lub zamienione na krzywe | Pozwala uniknąć podmiany fontów na etapie prepressu |
| Kolory | Kolory dodatkowe nazwane dokładnie tak, jak mają być drukowane; bez nieużywanych próbek | Każdy kolor dodatkowy to osobna forma drukowa i osobny zespół drukujący |
| Wykrojnik | Nasz wykrojnik na osobnej warstwie, ustawiony na nadruk (overprint) | Linie cięcia i bigowania nie trafiają do druku |
| Spad | Tło wysunięte poza linię cięcia, zwykle o 2–3 mm | Zapobiega białym krawędziom po cięciu |
| Drobny tekst | Tekst pozytywowy od ok. 6 pt, tekst w kontrze większy i grubszy | Drobny krój może się rwać lub zalewać |
| Kody kreskowe | Wektorowe kody kreskowe, w miarę możliwości z kreskami w kierunku druku, ciemne na jasnym tle | Kierunek druku wpływa na to, jak poszerzają się kreski |
| Obrazy | Co najmniej 300 ppi w rozmiarze docelowym, w CMYK lub zgodnie z ustaleniami | Niska rozdzielczość jest widoczna w druku |
To dobre wartości wyjściowe; dokładne minima zależą od formy drukowej, aniloksu i materiału, a nasz zespół prepress sprawdza każdy plik przed wykonaniem form.
Grawerowany wałek dozujący farbę. Objętość kałamarzyków, mierzona w cm³/m², określa, ile farby trafia na formę drukową: więcej przy mocnych aplach, mniej przy drobnych detalach.
Liczba linii punktów rastrowych na cal. Wyższa liniatura daje drobniejsze detale, ale wymaga gładszych materiałów i drobniejszych wałków aniloksowych.
Wydrukowane punkty są nieco większe niż na formie drukowej. Prepress kompensuje to krzywymi, aby tony wydrukowały się zgodnie z zamierzeniem.
Niewielkie nachodzenie na siebie stykających się kolorów, dzięki któremu drobne przesunięcia pasowania nigdy nie zostawiają białych szczelin.
Obwód cylindra formowego, który określa, jak długi może być jeden obraz, zanim powtórzy się na wstędze.
Precyzja, z jaką każdy kolor nakłada się na pozostałe, oraz dokładność dopasowania nadruku do cięcia.
Fleksografia się opłaca, gdy nakłady są średnie lub duże, gdy kolor marki musi być identyczny w kolejnych nakładach i na różnych rynkach oraz gdy materiał jest funkcjonalny: papier barierowy, papier zgrzewalny na gorąco, etykiety lub folie wymagające druku i przetwórstwa w jednym ciągu. Przy bardzo krótkich nakładach i częstych zmianach projektu bardziej sensowny może być druk cyfrowy; to porównanie pokazuje, gdzie leży próg opłacalności.
Drukujemy farbami wodnymi na maszynach o szerokości od 250 do 1400 mm – papier na flow-pack, etykiety samoprzylepne, banderole i arkusze do pakowania. Prześlij nam swój projekt lub obecne opakowanie, a nasz zespół prepress powie Ci, co wydrukuje się dobrze, a co warto poprawić przed wykonaniem form drukowych.
Dwustronicowa lista kontrolna, która pomoże przygotować opakowania żywności do unijnego PPWR: limity PFAS, deklaracje zgodności, ROP i to, co może poczekać do 2030 r.
Nasz zespół prepress sprawdza każdy plik przed wykonaniem form drukowych i mówi, co wydrukuje się dobrze, a co warto poprawić.
Na linii etykietującej etykieta samoprzylepna to mały element inżynierii. Jak powstają etykiety, jak dobrać materiały i kleje oraz które parametry rolki zapobiegają problemom przy pierwszej dostawie.
Dzięki papierowi barierowemu koperty do herbaty, sticki z cukrem i opakowania flow-pack odchodzą od laminatów z tworzyw sztucznych. Kluczowe właściwości, sposoby ich pomiaru, rodzaje powłok i to, jak specyfikować właściwy papier.
Oznaczenie PAP 22 widnieje na papierowych torebkach, opakowaniach flow-pack i kopertach do herbaty, ale rzadko ktoś je wyjaśnia. Co oznacza ten kod, kiedy papier powlekany nadal jest papierem i czego kod nie dowodzi.

Zastąpiliśmy plastik recyklingowalnym papierem barierowym, zaprojektowanym do bezbłędnej pracy na szybkich maszynach pakujących przy zachowaniu odczucia premium.
Alternatywa z papieru recyklingowalnego (PAP 22), pasująca do mechaniki folii plastikowych – zero utraty prędkości i kosztownych modyfikacji maszyn.
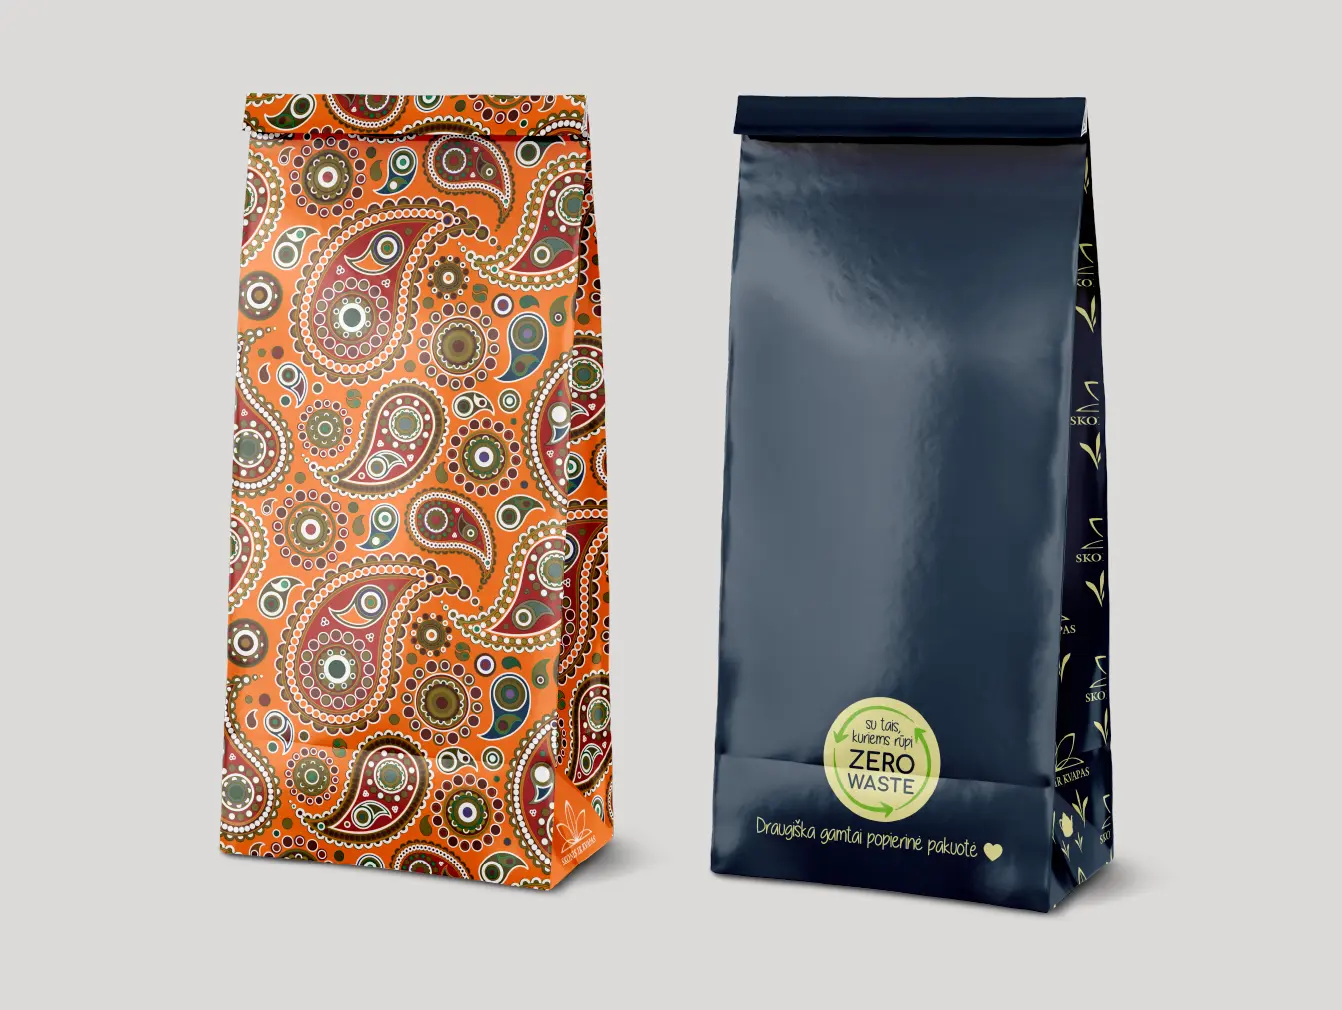
Dowód, że monomateriały mogą wyglądać premium. Opracowaliśmy powłokę barierową, która zachowuje okres przydatności i umożliwia skomplikowany druk fleksograficzny.
Zastąpiliśmy plastik recyklingowalnym papierem barierowym, zaprojektowanym do bezbłędnej pracy na szybkich maszynach pakujących przy zachowaniu odczucia premium.
Alternatywa z papieru recyklingowalnego (PAP 22), pasująca do mechaniki folii plastikowych – zero utraty prędkości i kosztownych modyfikacji maszyn.
Dowód, że monomateriały mogą wyglądać premium. Opracowaliśmy powłokę barierową, która zachowuje okres przydatności i umożliwia skomplikowany druk fleksograficzny.
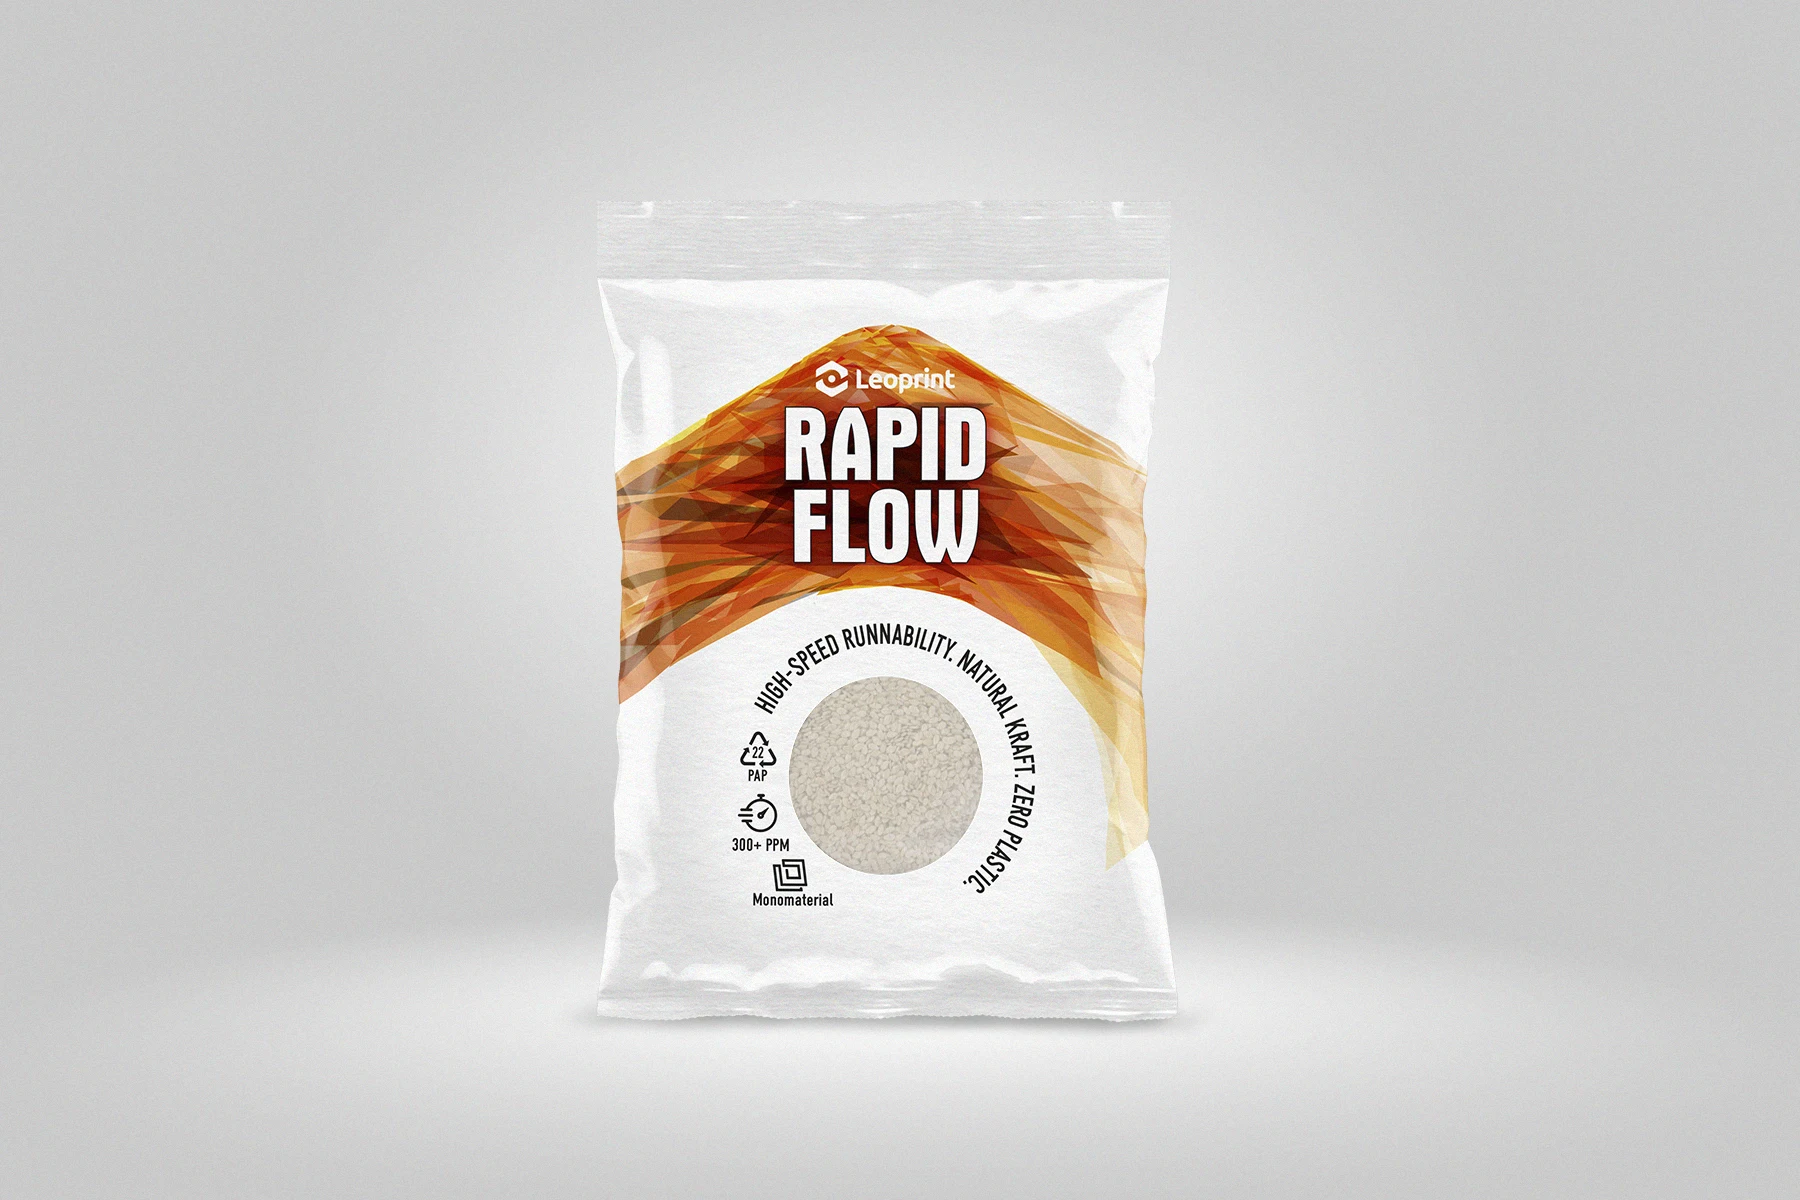
Zaprojektowaliśmy opakowanie flow-pack z papieru kraftowego PAP 22 z krystalicznym okienkiem — bezpośredni zamiennik (drop-in) dla folii BOPP/PE, zwalidowany przy prędkościach ponad 300 PPM przy zerowych modyfikacjach sprzętu.

Druk to nie magia, to fizyka. Kontrolujemy zmienne, abyś Ty nie musiał.